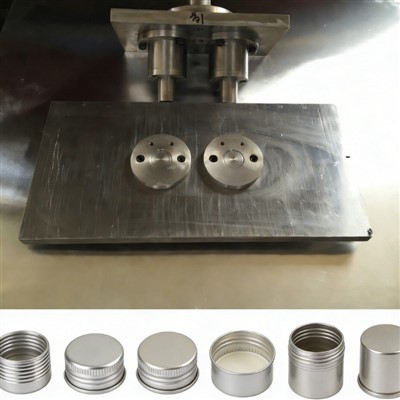
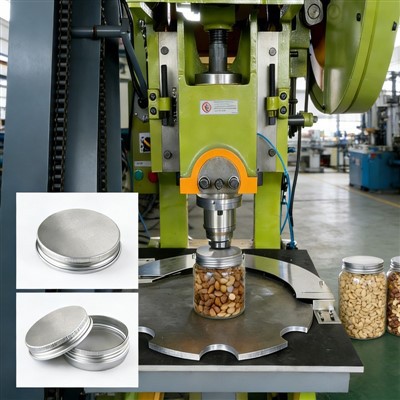
De meeste fabrikanten van aluminium doppen en metalen sluitingen worden geconfronteerd met een lastig maar gemakkelijk over het hoofd gezien probleem: na ongeveer 8 uur non-stopproductie beginnen de afgewerkte draadgroottes kleine afwijkingen te vertonen, zelfs als operators de standaardparameters vergrendelen vóór ploegendiensten.
Dit probleem komt zelden voort uit onjuiste instellingen; mechanische wrijving op de lange- termijn bouwt subtiele hitte op op de spil en de draadrollen, de kleine thermische uitzetting verandert langzaam de draadspoed en snijdiepte, waardoor de defectpercentages geleidelijk toenemen in late- ploegendienst; in de werkelijke fabrieksmodus lost het eenvoudig resetten van parameters dit onderliggende probleem van thermische vervorming nauwelijks op.

Gebaseerd op onze jarenlange productie-ervaring inapparatuur voor het verwerken van doppenhebben we de praktische kalibratie van de thermische compensatie voor onze machines geüpgraded, volgt het systeem realtime temperatuurveranderingen van de draaiende kernonderdelen en voert dynamische micro-aanpassingen uit tijdens bedrijf.
Bij daadwerkelijke massaproductietests houdt onze apparatuur de draadtolerantie van de afgewerkte dop gestaag binnen ±0,02 mm gedurende 24- uur continu gebruik. Het vermindert de inconsistenties in de afmetingen tussen dag- en nachtbatches aanzienlijk, waardoor fabrieken niet-gekwalificeerde producten kunnen snijden die worden veroorzaakt door thermische drift en de productiekwaliteit van lange batches effectief kan worden gestabiliseerd.
 Nederlands
- Nederlands
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Български
- dansk
- magyar
- Latviešu
- Lietuvių
- Čeština
- українська
- bosanski
- Kreyòl Ayisyen
- 한국어
- Cymraeg
- Eesti
- Català
- Bai Miaowen
- ไทย
- Indonesia
- Türkçe
- اردو
- Norsk
- עברית
- Srbija jezik (latinica)
- Ελληνικά
- slovenščina
- hrvatski
- Việt Nam
- Polski
- România limbi
- suomi
- हिंदी
- فارسی
- Melayu
- বাংলা
- O'zbek
- íslenska
- Svenska
- عربي
- Malti
- slovenčina
- Gaeilgenah Éireann