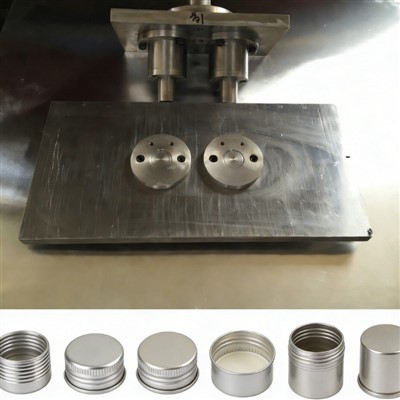
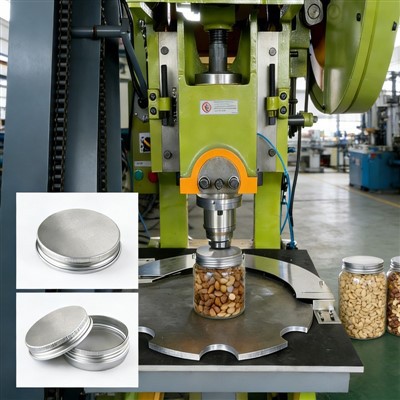
Van onze jarenlange tuning van aluminiumproductielijnen voor doppenBij verschillende klanten hebben we een vaak over het hoofd gezien probleem met gegloeide aluminium doppen opgemerkt.
Na de ontlatingsbehandeling wordt het aluminiummateriaal veel zachter. De oppervlaktehardheid daalt met ongeveer 35%, terwijl de ductiliteit aanzienlijk toeneemt. Deze fysieke verandering zorgt ervoor dat afgewerkte doppen gemakkelijker te vormen en beter af te dichten zijn voor verpakking, maar het brengt ook nieuwe uitdagingen met zich mee voor draadsnijwerk.

Veel fabrieken gebruiken nog steeds algemene standaarddraadparameters voor deze verzachte doppen. Bij daadwerkelijke massaproductie hebben we vastgesteld dat bijna 30% van de post-defecten in de dop optreden tijdens het draadsnijden. Veelvoorkomende problemen zijn onder meer enigszins uitgezette dopmonden, ongelijke draadlijnen en subtiele vervorming van het lichaam. Deze kleine fouten zullen niet in één oogopslag duidelijke gebreken vertonen, maar toch veroorzaken ze vaak onstabiele afdichtings- en montageproblemen bij latere verpakkingsprocessen.

Gebaseerd op onze ervaring met foutopsporing op-site metapparatuur voor het verwerken van doppenWe hebben exclusieve parameterbereiken voor gegloeid aluminium aangepast en uitgezocht. In plaats van vaste standaardinstellingen stemmen we de juiste roldruk en voedingssnelheid af op basis van de werkelijke taaiheid van het zachte materiaal.
Deze op maat gemaakte verwerkingsmethode kan overmatige extrusievervorming voorkomen, het helpt het volledige uiterlijk van de dop te behouden en houdt de draadgroottes binnen stabiele toleranties voor de meeste dagelijkse productieruns.
 Nederlands
- Nederlands
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Български
- dansk
- magyar
- Latviešu
- Lietuvių
- Čeština
- українська
- bosanski
- Kreyòl Ayisyen
- 한국어
- Cymraeg
- Eesti
- Català
- Bai Miaowen
- ไทย
- Indonesia
- Türkçe
- اردو
- Norsk
- עברית
- Srbija jezik (latinica)
- Ελληνικά
- slovenščina
- hrvatski
- Việt Nam
- Polski
- România limbi
- suomi
- हिंदी
- فارسی
- Melayu
- বাংলা
- O'zbek
- íslenska
- Svenska
- عربي
- Malti
- slovenčina
- Gaeilgenah Éireann