
Als u apparatuur aanschaft voor de productie van metalen sluitingen, wilt u waarschijnlijk precies begrijpen hoe u dat doetProductielijn voor aluminium schroefdoppendraait, in plaats van alleen maar generieke specificatiebladen te lezen. Wij zijn een machinefabriek gevestigd in Yantai, China. Door de jaren heen hebben we met veel eigenaren van verpakkingsfabrieken gesproken. Veel kopers richten zich alleen op maximale snelheid, maar negeren kleine details die frequente stilstand en hoge uitvalpercentages in de dagelijkse productie veroorzaken.
Een complete productieopstelling is niet afhankelijk van één enkele machine. Normaal gesproken combineert het automatische invoereenheden, ponsmachines, precisiematrijzen, transportsystemen, krulstations, draadroleenheden, reinigingsmodules, visuele inspectiestations en eindlosapparatuur. De ponsmachine en progressieve matrijzen vormen het hart van de hele lijn. Ze snijden platte aluminium spoelen en vormen de basisdopschaal. Transportbanden verplaatsen vervolgens half{4}}afgewerkte doppen soepel tussen elk station, waardoor de productiestroom continu blijft. Veel goedkope-lijnen maken gebruik van een eenvoudige bandoverdracht. Onze ervaring is dat dit 2 tot 3% extra afval kan opleveren als gevolg van het kantelen of vastlopen van de dop tijdens het overbrengen.

Laten we stap voor stap door het standaardproces lopen.
Ten eerste is er de toevoer van grondstoffen. De meeste aluminium schroefdoppen gebruiken aluminium spoelen van 0,18 mm tot 0,28 mm dik. Het invoersysteem richt de metalen strip recht en stuurt deze gestaag naar het ponsstation. Consistente voedingsspanning is van groot belang. Als de spanning fluctueert, zullen de diameters van de blanco buiten de tolerantie afwijken en later ongelijkmatige doppen creëren.
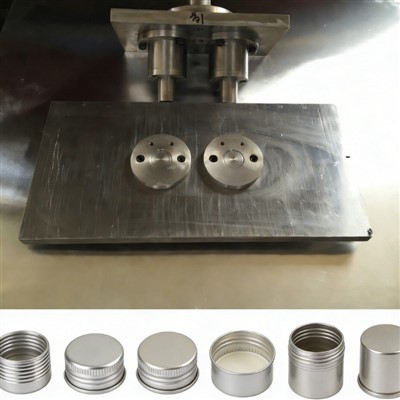
Het volgende is stempelen. De pers snijdt cirkelvormige plano's en trekt ze diep-in komvormige- dopschalen. Operators moeten de stempelsnelheid, druk en positioneringsoffset afstemmen op de dopgrootte. Voor gewone aluminium doppen voor wijn of farmaceutische producten draaien veel midden-snelheidslijnen op 80 tot 160 stuks per minuut. Niet elke fabriek heeft de hoogste snelheid nodig. Een lijn met een snelheid van 120 stuks/min en een stabiele kwaliteit kan vaak een betere algehele output opleveren dan een model met hoge snelheid-dat vier tot vijf keer per ploegendienst stopt om de matrijzen schoon te maken en af te stellen.

Na het stempelen komt het schoonmaken. Nieuw gestempelde doppen bevatten tekenolie en fijn aluminiumstof. Als dit residu op het oppervlak achterblijft, zal dit het latere printen, de hechting van de voering en de uiteindelijke afdichting negatief beïnvloeden. Ultrasoon reinigen plus luchtföhnen wordt hier vaak gebruikt. We hebben gezien dat sommige kopers dit station oversloegen om te bezuinigen, maar bij de eindinspectie te maken kregen met een 5% hoger afwijzingspercentage.
Daarna gaan we over op krullen en draadsnijden. Door het krullen wordt de rand van de petrand gevormd om scherpe bramen te voorkomen. Draadrollen vormt de schroefdraad op het doplichaam. Dit is een van de lastigste stappen. De draaddiepte en het profiel moeten nauwkeurig overeenkomen met de afmetingen van de flessenhals. Zelfs een kleine afwijking kan een harde opening of lekkage veroorzaken. Veel goedkoopChina Schroefdop die machine maaktopties maken gebruik van eenvoudige statische draadrollen. Hun draadvorm heeft de neiging na 200.000 cycli te gaan afwijken, waardoor frequente vervanging van de rollen nodig is.

Automatische inspectie volgt op het draadsnijden. Het systeem controleert afmetingen, oppervlaktekrassen, draadintegriteit en bramen. Visuele sensoren en contactmeters werken samen. Niet-conforme limieten worden automatisch afgewezen. De meeste volwassen lijnen kunnen meer dan 97% van de zichtbare defecten opvangen, maar dit aantal daalt sterk als verlichting of sensorkalibratie wordt verwaarloosd. Veel exploitanten van installaties kalibreren de inspectie-eenheden slechts één keer per maand; wij raden u aan de instellingen elke 2-3 productieploegen te controleren.
Zodra de inspectie is afgerond, worden gekwalificeerde doppen verzameld, geregistreerd en verpakt. Sommige klanten voegen een optioneel etiketteerstation toe voor batchmarkering. Goede batchregistratie helpt bij het traceren van defecten naar grondstofbatches of problemen met matrijsslijtage.
De hele lijn draait onder een gecombineerd PLC- en sensorbesturingssysteem. De hoofdcontroller beheert het opstarten, afsluiten en parameterwijzigingen. Sensoren volgen de positie van de dop, tellen, temperatuur en aanwezigheid van materiaal. Wanneer er vastlopen of een materiaaltekort optreedt, activeert het systeem een alarm en vertraagt of stopt de lijn om schade aan de matrijzen te voorkomen.

Uit onze echte projectervaring blijkt dat de meeste productieproblemen niet voortkomen uit grote machinestoringen. Het komt meestal door kleine problemen: onstabiele invoer, versleten draadrollen, vuile sensoren of slechte kwaliteit van ruw aluminium. Voordat we bestellingen plaatsen, herinneren we onze klanten er altijd aan om hun eigen aluminiummateriaal te testen tijdens de proefrun van de machine. Dezelfde lijn kan verschillend presteren bij het werken met aluminiumcoils van verschillende leveranciers.
Dit fundamentele werkingsprincipe helpt u voorstellen redelijker te beoordelen. Wanneer u verschillende Chinese leveranciers van schroefdopvervaardigingsmachines vergelijkt, vergelijk dan niet alleen de topsnelheidscijfers. Vraag naar het uitvalpercentage bij continu gebruik, de levensduur van de matrijzen en hoe gemakkelijk het is om tussen verschillende dopgroottes te wisselen. Deze praktische punten hebben veel meer invloed op uw bedrijfskosten op de lange- termijn dan op de algemene snelheidsgegevens.
Als u van plan bent uw sluitingswerkplaats te bouwen of te upgraden, kunnen we uw dopgroottebereik, beoogde output en materiaaltype bespreken om een geschikte lay-out voor uw productielijn voor aluminium schroefdoppen uit te werken.