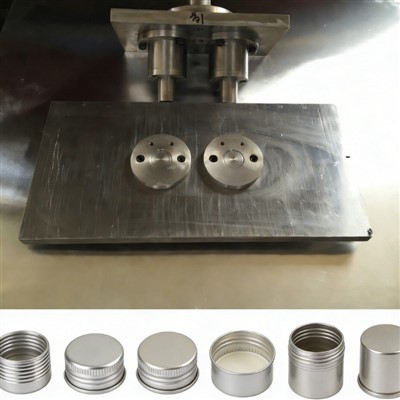
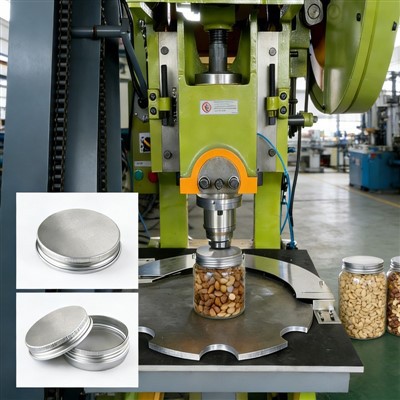
Op basis van jarenlange productie-ervaring op locatie- met de verwerking van aluminium schroefdraaddoppen hebben we een subtiel, maar vaak genegeerd probleem in de verpakkingsindustrie ontdekt. De meeste onbewerkte aluminium doppen hebben kleine diktefouten van ongeveer ± 0,03 mm. Dit kleine verschil is bijna onmerkbaar bij conventionele handmatige controles en screening op basiskwaliteit, dus de meeste verwerkers zullen deze plano's rechtstreeks gebruiken voor het rollen van draad.

Bij daadwerkelijke massaproductie zorgt deze kleine dikteopening voor inconsistente draadvormingsresultaten; dunnere blanco secties, ongeveer 0,02 mm tot 0,03 mm onder de standaard, eindigen met onvolledige, ondiepe schroefdraden. Dikkere gebieden daarentegen dragen een overmatige roldruk, waardoor vervormde en over-gedrukte groeven ontstaan.
Wij zijn van mening dat de meeste instabiele dop- en lekkageproblemen bij afgewerkte doppen voortkomen uit dit verwaarloosde detail. In plaats van een foutieve montage leiden deze inconsistente schroefdraden tot een fluctuerend dopkoppel en slechte afdichtingsprestaties, vooral tijdens geautomatiseerde -snelle verpakking van dranken en cosmetische producten.

Om dit veelvoorkomende probleem in de sector op te lossen, hebben we onze doppenwalsmachines uitgerust met real-time adaptieve diktedetectie. Het systeem identificeert kleine variaties in de dikte van het blanco materiaal één voor één en past de walsdruk dienovereenkomstig aan.
Uit praktische productiegegevens blijkt dat dit ontwerp de variatie in de draadtolerantie binnen ±0,02 mm kan beperken, de draaddiepte effectief over het gehele dopoppervlak in evenwicht brengt en de algehele batchkwaliteit van aluminium doppen met schroefdraad stabiliseert.
 Nederlands
- Nederlands
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Български
- dansk
- magyar
- Latviešu
- Lietuvių
- Čeština
- українська
- bosanski
- Kreyòl Ayisyen
- 한국어
- Cymraeg
- Eesti
- Català
- Bai Miaowen
- ไทย
- Indonesia
- Türkçe
- اردو
- Norsk
- עברית
- Srbija jezik (latinica)
- Ελληνικά
- slovenščina
- hrvatski
- Việt Nam
- Polski
- România limbi
- suomi
- हिंदी
- فارسی
- Melayu
- বাংলা
- O'zbek
- íslenska
- Svenska
- عربي
- Malti
- slovenčina
- Gaeilgenah Éireann