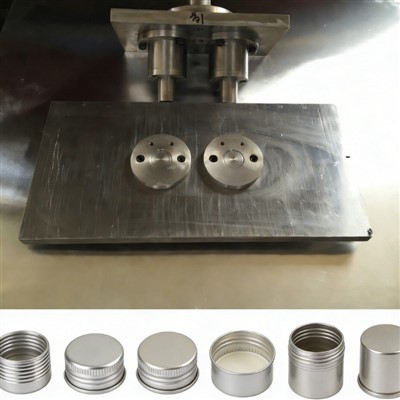

Veel buitenlandse verpakkingsfabrikanten worden vaak geconfronteerd met kleine maar lastige problemen bij de productie van aluminium doppen. De meeste inconsistenties in de batches, losse draden of ongelijkmatige dopranden komen voort uit ruwe, ongeraffineerde productieprocessen. Veel standaardproductielijnen werken snel, maar ontberen nauwkeurige controle bij elke stap, wat gemakkelijk leidt tot onstabiele eindproducten bij massaproductie op de lange- termijn.
Als toegewijde fabrikant van verpakkingsmachines in Yantai ontwerpen wij onzeproductielijn voor aluminium schroefdoppengericht op deze gemakkelijk over het hoofd geziene praktische productieproblemen. In tegenstelling tot de algemene geautomatiseerde lijnen op de markt, verdeelt onze apparatuur het maken van kapjes in vier down{1}}naar-de aarde, nauwkeurig afgestemde werkfasen, waarbij prioriteit wordt gegeven aan lange-stabiliteit boven het simpelweg nastreven van ultra-hoge snelheid.

We beginnen met het stansen en strekken van aluminium platen. Bij de daadwerkelijke productie is ongelijkmatige druk de belangrijkste oorzaak van vervorming van het doplichaam. Onze apparatuur past een constante- drukrekbehandeling toe, waardoor de algehele vormfout binnen ± 0,02 mm wordt beperkt. Het werkt goed met gewone aluminiumplaten met een dikte van 0,25 mm tot 0,45 mm en dekt de meeste dagelijkse behoeften op het gebied van voedsel-, cosmetische en medische verpakkingsdoppen.

Vervolgens komt het randwalsen. Gewoon een- keer walsen laat vaak kleine, ongelijkmatige bogen achter die de latere afdichtingsprestaties beïnvloeden. We voegen hier een secundair boogkalibratieproces toe. Deze kleine maar praktische upgrade verzacht subtiele randonregelmatigheden, waardoor bramen en asymmetrische randen, die vaak voorkomen bij grote-batchproductie, aanzienlijk worden verminderd.

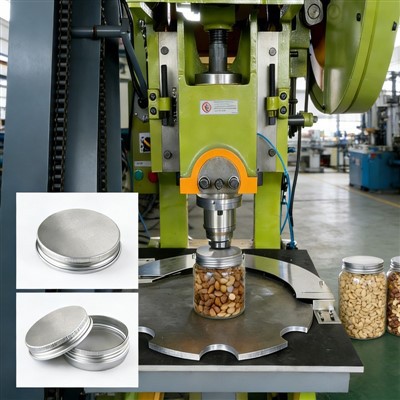
Het indrukken van schroeven is altijd de meest kritische schakel voor de bruikbaarheid van de dop. We gaan niet blindelings over op vaste hoge- snelheden. In plaats daarvan passen we de verwerkingsparameters aan op basis van de dopgrootte en de materiaalhardheid, waardoor een constante productie van 100 tot 200 doppen per minuut wordt gehandhaafd. Deze flexibele parameterinstelling handhaaft effectief de uniformiteit van de schroefpitch over de hele batch, waardoor een soepele afstemming met standaard flesmonden wordt gegarandeerd.

De laatste stap is het automatisch inbedden van pakkingen. We hebben de druksterkte adaptief afgestemd op verschillende pakkingmaterialen, waaronder rubber en schuim. Met de juiste perskracht worden twee veelvoorkomende problemen voorkomen: losse pakkingen die luchtlekkage veroorzaken en over-gedrukte pakkingen die gemakkelijk vervormen.
In de praktijk zorgen deze subtiele procesoptimalisaties ervoor dat het aantal defecten gestaag afneemt en de productkwaliteit consistent blijft voor batchproductie op de lange- termijn.